بازرسی فنی و پایش خوردگی چگونه از خرابیهای پرهزینه جلوگیری میکنند؟
خوردگی معمولاً آرام پیش میرود و تا لحظهٔ نشت یا شکست دیده نمیشود، مگر اینکه کسی بهطور منظم اندازه بگیرد. این مقاله نشان میدهد بازرسی و پایش خوردگی چطور خرابی را پیش از وقوع آشکار میکنند و یک برنامهٔ عملی از چه اجزایی ساخته میشود.
خرابی ناگهانی معمولاً ناگهانی نیست
وقتی یک لوله نشت میکند یا یک مخزن سوراخ میشود، اغلب به نظر میرسد اتفاقی ناگهانی رخ داده است. ولی در بیشتر موارد، دیواره ماهها یا سالها در حال نازکشدن بوده و فقط کسی آن را اندازه نگرفته است. بازرسی فنی و پایش خوردگی برای همین است: تبدیل یک فرایند نامرئی به دادهای که بشود بر اساسش تصمیم گرفت.
ارزش اقتصادی این کار هم روشن است. گزارش FHWA دربارهٔ هزینهٔ خوردگی در آمریکا هزینهٔ مستقیم سالانهٔ خوردگی را در سال ۱۹۹۸ حدود ۲۷۶ میلیارد دلار، معادل ۳٫۱ درصد تولید ناخالص داخلی آن کشور، برآورد کرده است. گزارش IMPACT انجمن NACE هم صرفهجویی ۱۵ تا ۳۵ درصدی هزینهٔ جهانی خوردگی را با بهکارگیری روشهای موجود ممکن میداند. بخش مهمی از این صرفهجویی از تشخیص بهموقع و تعمیر پیش از خرابی میآید.
بازرسی و پایش؛ دو کار مکمل
این دو اصطلاح گاهی به جای هم به کار میروند، ولی کارکردشان متفاوت است:
| ویژگی | بازرسی | پایش |
|---|---|---|
| هدف | ارزیابی وضعیت فعلی تجهیز | دنبالکردن سرعت و روند خوردگی |
| تناوب | دورهای، مثلاً در توقفهای برنامهریزیشده | پیوسته یا با فاصلههای کوتاه |
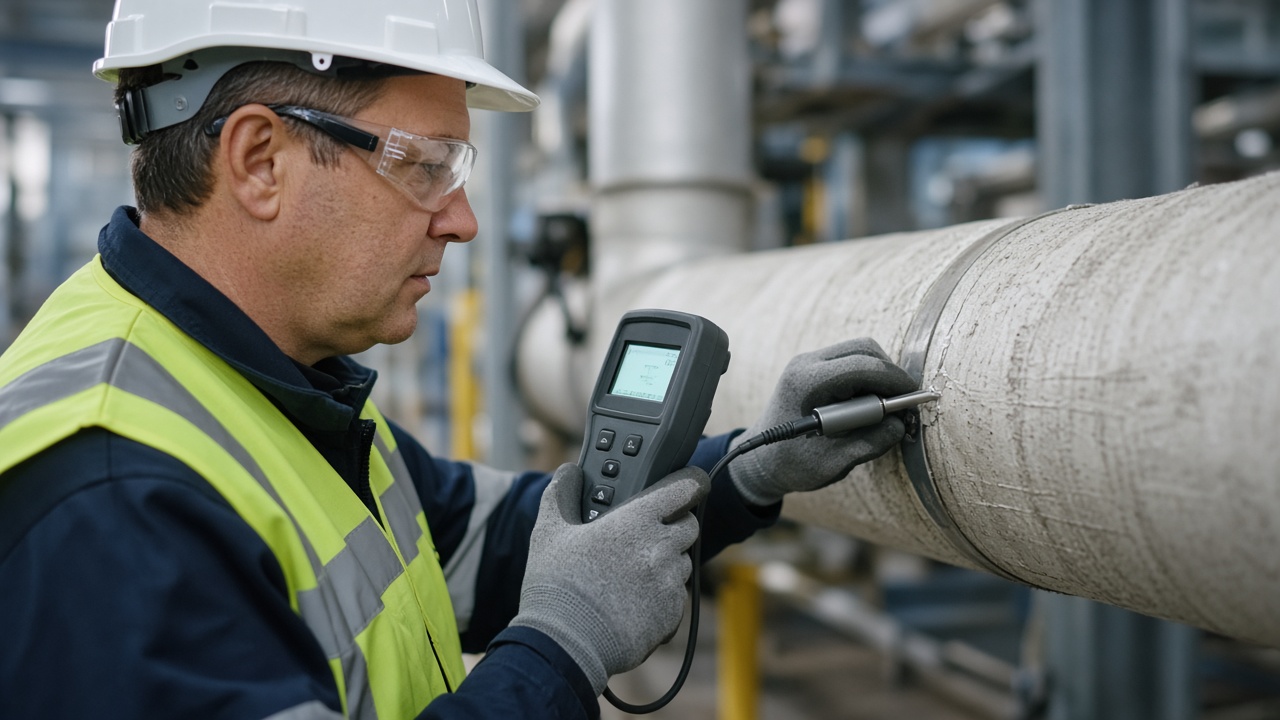
| نمونهٔ ابزار | بازرسی چشمی، اندازهگیری ضخامت فراصوتی، رادیوگرافی | کوپن خوردگی، پروبهای الکترونیکی، اندازهگیری ضخامت در نقاط ثابت |
| خروجی | ضخامت باقیمانده، عیبها، وضعیت پوشش | نرخ خوردگی و اثر اقدامات کنترلی |
بازرسی میگوید امروز کجا هستیم و پایش میگوید با چه سرعتی به حد خطر نزدیک میشویم. ترکیب این دو، امکان پیشبینی عمر باقیمانده و زمانبندی تعمیر را فراهم میکند.
چارچوب استاندارد برای بازرسی لولهکشی
در صنایع نفت، گاز و پتروشیمی، API 570 یکی از مراجع اصلی بازرسی لولهکشی در حال کار است. ویرایش پنجم این استاندارد، بازرسی، رتبهبندی، تعمیر و تغییر سامانههای لولهکشی و تجهیزات تخلیهٔ فشار را پوشش میدهد و نقش «سرپرست بازرسی» را تعریف کرده است. یکی از موضوعات این ویرایش، قواعد مربوط به تعویق توصیههای تعمیر ناشی از بازرسی است؛ یعنی چه زمانی و با چه شرایطی میتوان یک تعمیر توصیهشده را به بعد موکول کرد. API RP 574 هم بهعنوان راهنمای همراه آن، روشهای عملی بازرسی اجزای لولهکشی را شرح میدهد.
پیام اصلی این چارچوب برای هر واحد صنعتی، حتی اگر مشمول مستقیم API نباشد، این است که بازرسی باید مسئول مشخص، روش مکتوب و سابقهٔ ثبتشده داشته باشد و تصمیم دربارهٔ تعویق تعمیر نباید شفاهی و بدون مستندات گرفته شود.
کوپن خوردگی؛ ساده ولی پرکاربرد
کوپن قطعهٔ فلزی از جنس مشابه تجهیز است که پیش از نصب وزن و اندازهگیری میشود، مدتی در معرض سیال قرار میگیرد و بعد از خارجکردن، تمیز و دوباره وزن میشود. از کاهش وزن، سرعت متوسط خوردگی به دست میآید و از ظاهر سطح، نوع حمله مثل حفرهای یا یکنواخت مشخص میشود. استاندارد AMPP SP0775 در ویرایش ۲۰۲۳، روش آمادهسازی، نصب، تحلیل و تفسیر کوپنها را در عملیات هیدروکربنی تشریح کرده است.
کوپن چند محدودیت دارد که باید در تفسیر نتایج در نظر گرفت:
- فقط میانگین دورهٔ قرارگیری را نشان میدهد و اوجهای کوتاهمدت را ثبت نمیکند.
- شرایط محل نصب کوپن ممکن است با شرایط بدترین نقطهٔ سامانه یکی نباشد.
- نتیجه پس از پایان دوره در دسترس است، نه همزمان.
بازرسی وضعیت پوشش
در سازهها و تجهیزات رنگشده، پوشش خط اول دفاع است و بازرسی آن باید بخشی از برنامه باشد. ISO 4628-3 روش ارزیابی درجهٔ زنگزدگی سطوح رنگشده را تعریف میکند؛ از طریق مقایسه با تصاویر مرجع و تعیین درجهٔ Ri که با درصد سطح زنگزده مرتبط است. این روش به بازرسهای مختلف اجازه میدهد وضعیت را با زبان مشترک گزارش کنند و تغییرات را در طول زمان مقایسه کنند.
برای تصمیمگیری، بهتر است از پیش معیار ترمیم تعریف شود: مثلاً اگر درجهٔ زنگزدگی از یک حد مشخص گذشت، ترمیم موضعی برنامهریزی شود و اگر از حد بالاتری گذشت، رنگآمیزی کامل. ترمیم بهموقع آسیبهای کوچک معمولاً بسیار ارزانتر از رنگآمیزی کامل پس از گسترش زنگ است.
ساختن یک برنامهٔ بازرسی و پایش
- تجهیزات را بر اساس پیامد خرابی و احتمال خوردگی اولویتبندی کنید. همهٔ تجهیزات به یک اندازه توجه لازم ندارند.
- برای هر سامانه، سازوکارهای محتمل آسیب را مشخص کنید: کاهش یکنواخت ضخامت، حفرهدارشدن، خوردگی زیر عایق یا ترکخوردگی.
- روش بازرسی را متناسب با سازوکار انتخاب کنید. اندازهگیری ضخامت برای حفرههای پراکنده ممکن است آنها را از دست بدهد.
- نقاط پایش ثابت تعریف و علامتگذاری کنید تا اندازهگیریهای بعدی دقیقاً در همان نقطه انجام شود.
- نتایج را در یک پایگاه دادهٔ واحد ثبت و روند را تحلیل کنید.
- تناوب بازرسی را بر اساس نرخ خوردگی مشاهدهشده بازنگری کنید.
بازرسی چشمی را دستکم نگیرید
در کنار ابزارهای پیشرفته، بازرسی چشمی ساختاریافته هنوز ارزانترین و سریعترین راه پیدا کردن مشکلات است. بازرسی که بداند دنبال چه بگردد، در یک گشت ساده نشانههای زیادی میبیند: لکههای زنگ که از زیر عایق بیرون زده، رنگ تاولزده در محل تکیهگاه لولهها، رسوب سفید روی سطوح گالوانیزه، نشتی جزئی از فلنجها یا آبی که در یک گوشهٔ سازه جمع شده است.
برای اینکه بازرسی چشمی از سلیقهٔ افراد جدا شود، به سه چیز نیاز دارد:
- چکلیست مکتوب برای هر نوع تجهیز که مشخص کند کجاها باید دیده شوند.
- عکسبرداری با تاریخ و موقعیت مشخص، تا تغییرات در بازرسی بعدی قابل مقایسه باشد.
- زبان مشترک برای گزارش، مثلاً درجههای استاندارد زنگزدگی پوشش.
اشتباههای رایج در برنامههای بازرسی
- اندازهگیری ضخامت هر بار در نقطهای کمی متفاوت، که مقایسهٔ روند را بیمعنا میکند.
- تمرکز همهٔ بازرسیها روی نقاط در دسترس و غفلت از نقاط پنهان مثل زیر عایق و تکیهگاهها.
- ثبت نتایج در فایلهای پراکنده که کسی روند آنها را تحلیل نمیکند.
- ثابتنگهداشتن تناوب بازرسی حتی وقتی شرایط فرایند یا نرخ خوردگی تغییر کرده است.
- تعویق تعمیرهای توصیهشده بدون ارزیابی مکتوب ریسک.
هر کدام از این اشتباهها برنامهٔ بازرسی را از یک ابزار پیشگیری به یک کار تشریفاتی تبدیل میکند.
از داده تا تصمیم
دادهای که تحلیل نشود، ارزشی ندارد. با داشتن ضخامت فعلی، حداقل ضخامت مجاز و نرخ خوردگی، میتوان عمر باقیمانده را تخمین زد و تعمیر را پیش از رسیدن به حد خطر برنامهریزی کرد. این همان چیزی است که گزارش IMPACT با پیشنهاد سامانهٔ مدیریت خوردگی (CMS) دنبال میکند؛ اینکه تصمیمهای خوردگی در سامانهٔ مدیریتی سازمان جای بگیرند و بر پایهٔ اثر اقتصادی و ایمنی گرفته شوند.
یک نکتهٔ عملی: نتیجهٔ هر بازرسی باید به یک اقدام مشخص ختم شود، حتی اگر آن اقدام «ادامهٔ پایش با همین تناوب» باشد. گزارشهایی که بایگانی میشوند و کسی برایشان تصمیم نمیگیرد، همان خرابی ناگهانی را فقط مستند میکنند.
برای شروع لازم نیست همهچیز را یکباره پیاده کنید. انتخاب ده تجهیز پرریسک، تعریف نقاط پایش برای آنها و ثبت منظم نتایج در یک سال، معمولاً کافی است تا ارزش این کار برای مدیریت روشن شود و توسعهٔ برنامه آسانتر شود.
سوالات متداول
هر چند وقت یک بار باید تجهیزات را بازرسی کرد؟
پاسخ ثابتی وجود ندارد. تناوب باید بر اساس پیامد خرابی، نرخ خوردگی مشاهدهشده و الزامات استانداردهای مرتبط مثل API 570 تعیین شود و با دادههای جدید بازنگری شود.
کوپن خوردگی بهتر است یا اندازهگیری ضخامت فراصوتی؟
این دو مکملاند. کوپن نرخ خوردگی سیال را در یک نقطه نشان میدهد و اندازهگیری ضخامت، وضعیت واقعی دیوارهٔ تجهیز را. برنامهٔ خوب از هر دو استفاده میکند.
استاندارد API 570 فقط برای پالایشگاههاست؟
این استاندارد برای لولهکشی در حال کار در صنایع فرایندی نوشته شده است، ولی اصول آن مثل تعریف مسئولیت، ثبت سوابق و قواعد تعویق تعمیر برای بسیاری از صنایع قابل استفاده است.
درجهٔ زنگزدگی پوشش را چطور گزارش کنیم؟
با استفاده از ISO 4628-3 و مقایسه با تصاویر مرجع. این روش یک درجهٔ Ri را بر اساس درصد سطح زنگزده به وضعیت سطح نسبت میدهد و گزارشها را بین بازرسها قابل مقایسه میکند.
اولین قدم برای راهاندازی برنامهٔ پایش چیست؟
فهرست تجهیزات حیاتی و اولویتبندی آنها بر اساس پیامد خرابی. بعد از آن، برای هر کدام سازوکار آسیب و روش بازرسی متناسب تعیین میشود.
منابع و مراجع
- API — API 570 5th Edition and RP 574 announcement — دامنهٔ ویرایش پنجم API 570، نقش سرپرست بازرسی و قواعد تعویق تعمیر
- AMPP SP0775-2023 — Corrosion coupons in hydrocarbon operations — دامنهٔ استاندارد کوپنهای خوردگی
- ISO 4628-3:2024 — Assessment of degree of rusting — درجهبندی زنگزدگی پوششها
- FHWA-RD-01-156 — Corrosion Costs and Preventive Strategies in the United States — هزینهٔ مستقیم ۲۷۶ میلیارد دلاری خوردگی در آمریکا
- NACE IMPACT Study — Economic Impact — پتانسیل صرفهجویی و پیشنهاد سامانهٔ مدیریت خوردگی