خوردگی صنعتی چیست و چگونه عمر تجهیزات را افزایش دهیم؟
خوردگی واکنش فلز با محیط اطرافش است و اگر کنترل نشود، ضخامت دیواره، استحکام و ایمنی تجهیزات را کم میکند. این مقاله سازوکار خوردگی، انواع رایج آن و راههای عملی برای کندکردنش را توضیح میدهد.
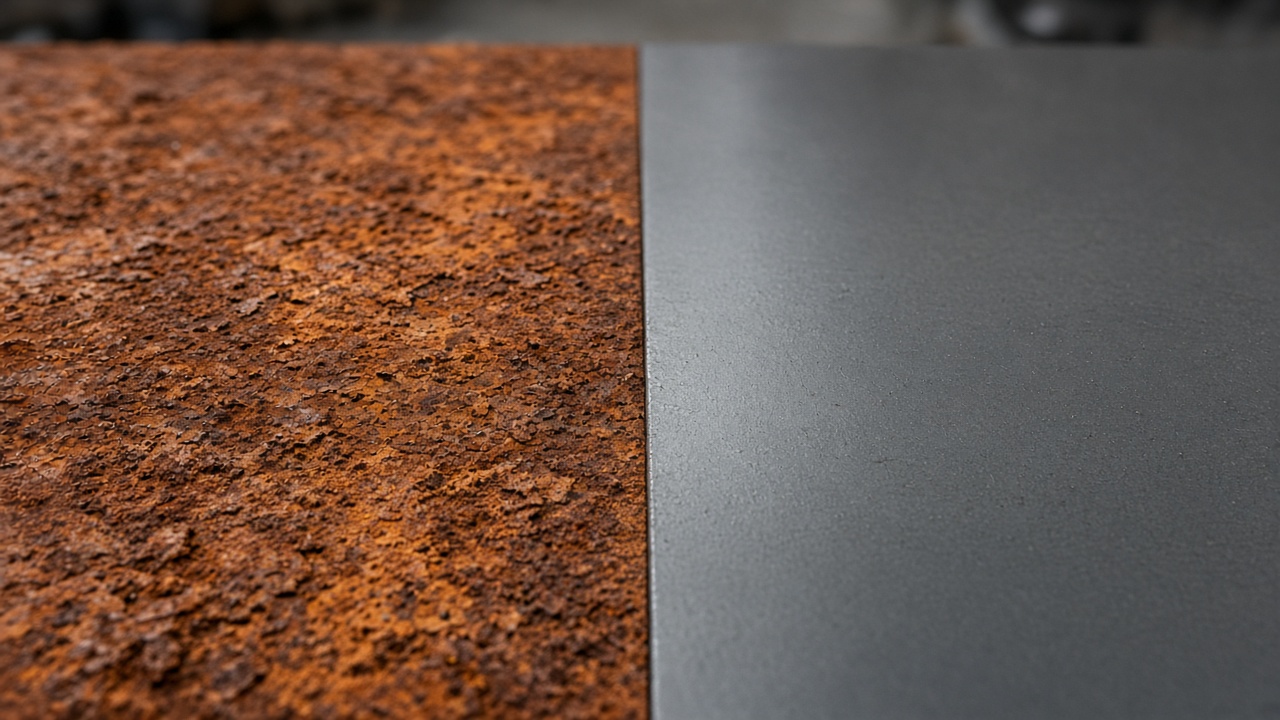
خوردگی دقیقاً چه اتفاقی است؟
خوردگی یعنی فلز با محیط اطرافش واکنش میدهد و به ترکیبی پایدارتر، معمولاً اکسید یا نمک، برمیگردد. واژگان رسمی این حوزه، از جمله تعریف خوردگی و انواع آن، در استاندارد ISO 8044 آمده است. از نگاه مهندسی نگهداری، نکتهٔ اصلی این است که خوردگی فقط زنگزدگی ظاهری نیست؛ هر تغییری در فلز است که کار تجهیز را مختل کند، از نازکشدن دیواره تا ترکهای ریزی که با چشم دیده نمیشوند.
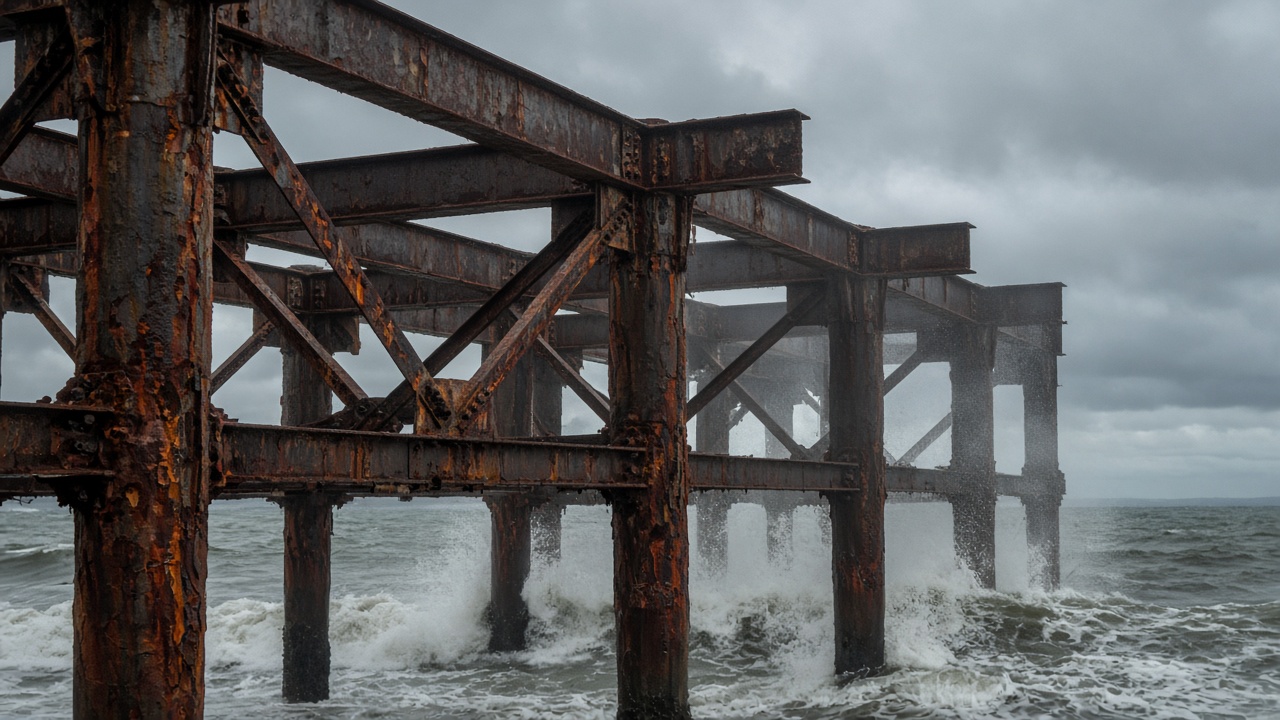
در بیشتر محیطهای صنعتی، خوردگی فولاد فرایندی الکتروشیمیایی است. روی سطح فلز نواحی آندی و کاتدی شکل میگیرد. در ناحیهٔ آندی آهن الکترون از دست میدهد و به یون تبدیل میشود و در ناحیهٔ کاتدی همان الکترونها صرف واکنش اکسیژن یا یون هیدروژن میشوند. برای اینکه این مدار کامل شود، یک الکترولیت لازم است؛ لایهٔ نازک رطوبت، آب باران، میعانات یا آب فرایندی. به همین دلیل است که فولاد در هوای کاملاً خشک کند خورده میشود و همان فولاد در هوای مرطوب و شور ساحلی خیلی سریعتر آسیب میبیند.
این نگاه الکتروشیمیایی فقط بحث کتابی نیست. تقریباً همهٔ روشهای کنترل خوردگی یکی از اجزای همین مدار را هدف میگیرند: پوشش، الکترولیت را از فلز دور نگه میدارد؛ حفاظت کاتدی جهت جریان را عوض میکند؛ بازدارنده سرعت واکنشها را پایین میآورد و انتخاب آلیاژ مناسب، خود فلز را مقاومتر میکند.
چه عواملی سرعت خوردگی را تعیین میکنند؟
سرعت خوردگی عدد ثابتی نیست و به ترکیب فلز، محیط و شرایط کار بستگی دارد. استاندارد ISO 9223 برای خوردگی اتمسفری سه عامل کلیدی را نام میبرد: مجموعهٔ دما و رطوبت که با «زمان خیسبودن» سطح سنجیده میشود، آلودگی دیاکسید گوگرد و شوری هوا. همین استاندارد تصریح میکند که آلایندههای دیگری مثل ازن، اکسیدهای نیتروژن و ذرات معلق هم اثر دارند، ولی در طبقهبندی آن تعیینکننده شمرده نمیشوند.
در کنار این عوامل محیطی، چند عامل طراحی و بهرهبرداری هم نقش دارند:
- تماس دو فلز ناهمجنس در حضور رطوبت، که فلز فعالتر را به آند تبدیل میکند و خوردگی گالوانیک میسازد.
- شکافها، درزهای جوش ناقص و محل تجمع آب، که شرایط موضعی متفاوتی با بقیهٔ سطح ایجاد میکنند.
- دمای کاری بالا یا چرخههای گرم و سرد، که هم واکنشها را سریعتر میکند و هم به پوشش تنش میدهد.
- سرعت جریان سیال، که میتواند لایههای محافظ را بشوید و خوردگی را با سایش ترکیب کند.
برای سازههای فولادی رنگشده، ISO 12944-2 محیطها را از C1 (خوردگی بسیار کم) تا CX (خوردگی بسیار شدید) طبقهبندی میکند و برای سازههای غوطهور در آب یا مدفون در خاک هم دستههای جداگانهای دارد. دانستن دستهٔ محیط، اولین ورودی برای انتخاب هر سامانهٔ حفاظتی است.
انواع رایج خوردگی در تجهیزات صنعتی
شکل خوردگی به اندازهٔ سرعتش اهمیت دارد، چون روش بازرسی و راهحل را تعیین میکند. چند نوع رایج در کارخانهها و تأسیسات اینها هستند:
| نوع خوردگی | ظاهر و رفتار | چرا خطرناک است |
|---|---|---|
| خوردگی یکنواخت | کاهش تقریباً یکسان ضخامت در کل سطح | قابل پیشبینی است، ولی اگر پایش نشود ضخامت به زیر حد طراحی میرسد |
| خوردگی حفرهای | حفرههای عمیق و کوچک، اغلب زیر رسوب یا لایهٔ محصولات خوردگی | ممکن است با اتلاف وزن کم، دیواره را سوراخ کند |
| خوردگی شکافی | حمله در فاصلهٔ باریک بین دو سطح، زیر واشر یا رسوب | از بیرون دیده نمیشود |
| خوردگی گالوانیک | خوردگی سریع فلز فعالتر در محل اتصال دو فلز | معمولاً در اتصالها و پیچها متمرکز است |
| ترکخوردگی محیطی | ترکهای ریز در اثر ترکیب تنش و محیط خاص | ممکن است بدون هشدار ظاهری به شکست ناگهانی برسد |
در صنایع نفت و گاز، ترکخوردن فلز در محیطهای حاوی H2S آنقدر مهم است که مجموعهٔ استاندارد ISO 15156 بهطور اختصاصی به انتخاب مواد مقاوم در برابر آن میپردازد. این مثال نشان میدهد که در برخی محیطها، پوشش بهتنهایی کافی نیست و باید از مرحلهٔ انتخاب مواد به خوردگی فکر کرد.
هزینهٔ واقعی بیتوجهی به خوردگی
مطالعهٔ IMPACT که NACE International (امروز بخشی از AMPP) در سال ۲۰۱۶ منتشر کرد، هزینهٔ جهانی خوردگی را حدود ۲٫۵ تریلیون دلار آمریکا برآورد کرده است؛ معادل ۳٫۴ درصد تولید ناخالص داخلی جهان در سال ۲۰۱۳. همین گزارش تخمین میزند که با بهکارگیری روشهای موجود کنترل خوردگی، بین ۱۵ تا ۳۵ درصد این هزینه قابل صرفهجویی است. خود گزارش تأکید میکند که این ارقام معمولاً پیامدهای ایمنی و زیستمحیطی را شامل نمیشوند و برآوردش بر پایهٔ مطالعات موجود چند کشور و برونیابی آنهاست، نه دادهبرداری تازه.
برای یک واحد صنعتی، این عدد کلان وقتی معنا پیدا میکند که به اجزایش نگاه کنیم: تعویض زودهنگام قطعه، توقف تولید، نشتی و آلودگی، ساعتهای کار تعمیراتی و ریسک حادثه. بسیاری از این هزینهها در دفاتر حسابداری با عنوان «خوردگی» ثبت نمیشوند و به همین دلیل کمتر از واقع دیده میشوند.
پنج راه عملی برای افزایش عمر تجهیزات
هیچ راهکار واحدی برای همهٔ تجهیزات وجود ندارد، ولی ترتیب منطقی تصمیمگیری تقریباً همیشه یکی است:
- محیط را بشناسید. دستهٔ خورندگی محیط را بر اساس ISO 9223 یا ISO 12944-2 تعیین کنید. اگر دادهٔ اندازهگیری ندارید، دستکم شرایط را با توصیفهای این استانداردها مقایسه کنید؛ خود ISO 9223 یادآوری میکند که این روش تخمینی است و ممکن است خطا داشته باشد.
- طراحی را اصلاح کنید. جلوی تجمع آب را بگیرید، از تماس مستقیم فلزهای ناهمجنس پرهیز کنید یا بینشان عایق بگذارید و دسترسی برای بازرسی و رنگآمیزی مجدد را از ابتدا پیشبینی کنید.
- سامانهٔ حفاظتی مناسب انتخاب کنید. پوشش رنگ، گالوانیزه، پوششهای غنی از روی، حفاظت کاتدی یا ترکیبی از آنها، بسته به محیط و عمر مورد انتظار. ISO 12944-1 برای سامانههای رنگ چهار بازهٔ دوام تعریف میکند: کم (تا ۷ سال)، متوسط (۷ تا ۱۵ سال)، زیاد (۱۵ تا ۲۵ سال) و بسیار زیاد (بیش از ۲۵ سال). این بازهها زمان تا اولین تعمیر اساسی رنگاند و ضمانتنامه به حساب نمیآیند.
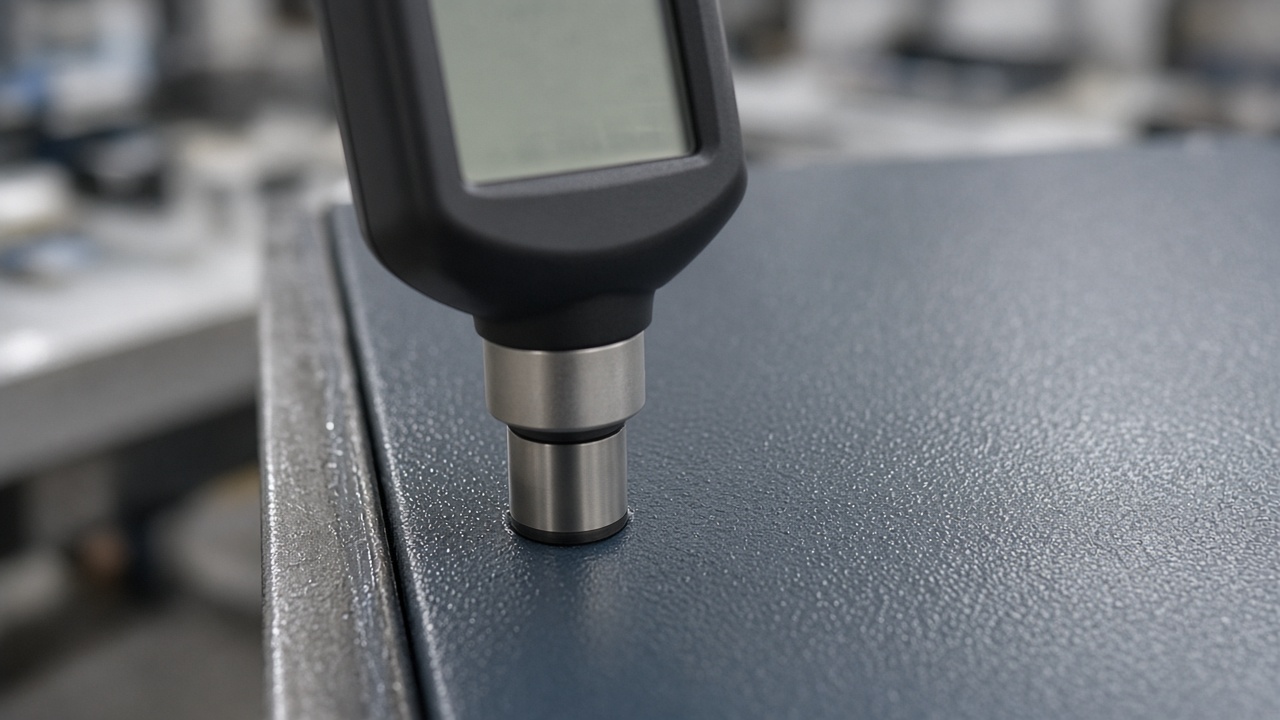
- اجرا را کنترل کنید. آمادهسازی سطح، شرایط جوی هنگام اعمال و ضخامت لایهٔ خشک را اندازه بگیرید و ثبت کنید. بهترین پوشش هم روی سطح آلوده دوام نمیآورد.
- پایش و نگهداری برنامهریزیشده داشته باشید. بازرسی دورهای، اندازهگیری ضخامت در نقاط حساس و ترمیم بهموقع عیبهای کوچک، از تعمیرات سنگین بعدی جلوگیری میکند.
نقش پوششها و محصولات حفاظتی
پوششها رایجترین ابزار کنترل خوردگی در سازهها و تجهیزات فولادیاند. بعضی فقط سد فیزیکی میسازند و رطوبت و اکسیژن را از سطح دور نگه میدارند. بعضی دیگر، مثل پوششهای غنی از روی، علاوه بر سد، حفاظت فداشونده هم دارند: روی فعالتر از آهن است و در صورت خراشخوردن پوشش، بهجای فولاد خورده میشود.
محصولات کمکی مثل اسپریهای بازدارندهٔ خوردگی بر پایهٔ روغن یا موم هم جای خودشان را دارند؛ برای حفاظت موقت قطعات در انبار، ابزار دقیق یا قطعات متحرکی که نمیشود رویشان رنگ زد. ولی این محصولات جایگزین سامانهٔ پوششی سازههای در معرض هوای آزاد نیستند. انتخاب درست یعنی دانستن اینکه هر محصول برای کدام شرایط ساخته شده و دیتاشیت فنیاش چه محدودیتهایی را اعلام کرده است.
از کجا شروع کنیم؟
اگر برای تجهیزات واحدتان برنامهٔ مدونی ندارید، از یک فهرست ساده شروع کنید: تجهیزات حیاتی، محیط هر کدام، نوع حفاظت فعلی، تاریخ آخرین رنگآمیزی و نتایج آخرین بازرسی. همین جدول نشان میدهد کجا ریسک بالاتر است و بودجه را کجا باید خرج کرد.
قدم بعدی، تعریف معیار پذیرش است: چه ضخامت دیوارهای حداقل مجاز است، چه درجهای از زنگزدگی پوشش نیاز به ترمیم دارد و هر چند وقت باید دوباره بازرسی کرد. وقتی این معیارها نوشته شوند، تصمیم تعمیر از سلیقهٔ افراد جدا میشود و قابل پیگیری میشود. برای ارزیابی زنگزدگی سطوح رنگشده، ISO 4628-3 روش مقایسه با تصاویر مرجع و تخمین درصد سطح خوردهشده را تعریف کرده است.
خوردگی را باید مثل هر ریسک دیگری مدیریت کرد: شناسایی، اندازهگیری، اقدام و بازبینی. گزارش IMPACT هم همین را پیشنهاد میکند؛ اینکه کنترل خوردگی در سامانهٔ مدیریتی سازمان ادغام شود تا تصمیمهایش بر پایهٔ اثر اقتصادی و ایمنی گرفته شود، نه فقط واکنش به خرابی.
سوالات متداول
فرق زنگزدگی با خوردگی چیست؟
زنگزدگی اصطلاحی است برای خوردگی آهن و فولاد که محصول قرمز یا قهوهای اکسید آهن میسازد. خوردگی مفهوم گستردهتری است و فلزهای دیگر مثل روی، آلومینیوم و مس و شکلهایی مثل ترکخوردگی را هم شامل میشود.
آیا فولاد ضدزنگ هیچوقت خورده نمیشود؟
خیر. فولاد ضدزنگ لایهٔ اکسیدی محافظ دارد، ولی در حضور کلرید، شکاف یا دمای بالا ممکن است دچار خوردگی حفرهای، شکافی یا ترکخوردگی تنشی شود. انتخاب گرید باید با شرایط محیط تطبیق داده شود.
چطور بفهمم محیط کارخانهام چقدر خورنده است؟
دقیقترین راه، قراردادن نمونههای استاندارد فلزی به مدت یک سال و اندازهگیری کاهش وزن آنها طبق ISO 9223 است. اگر این امکان نیست، میتوان با مقایسهٔ شرایط محل با توصیفهای ISO 9223 یا ISO 12944-2 تخمین زد، با این آگاهی که دقت کمتری دارد.
یک لایه رنگ ضخیم بهتر است یا چند لایهٔ نازکتر؟
پاسخ به نوع سامانه و دستور فنی سازنده بستگی دارد. استاندارد ISO 12944-5 برای هر دستهٔ محیط و دوام، حداقل تعداد لایه و ضخامت کل سامانه را مشخص کرده است. اعمال یک لایهٔ بیش از حد ضخیم ممکن است به ترک یا خشکنشدن کامل منجر شود.
اولین اقدام برای کاهش خوردگی در یک واحد قدیمی چیست؟
تهیهٔ فهرست تجهیزات حیاتی همراه با محیط، نوع حفاظت فعلی و وضعیت آخرین بازرسی. این فهرست اولویتها را روشن میکند و نشان میدهد کدام تجهیز زودتر به بازرسی یا ترمیم نیاز دارد.
منابع و مراجع
- ISO 8044:2024 — Corrosion of metals and alloys — Vocabulary — تعریف رسمی خوردگی و اصطلاحات پایه
- ISO 9223:2012 — Corrosivity of atmospheres — Classification, determination and estimation — عوامل کلیدی خوردگی اتمسفری و روش طبقهبندی خورندگی محیط
- ISO 12944-2:2017 — Classification of environments — طبقهبندی محیط برای سازههای فولادی رنگشده
- ISO 15156-1:2020 — Materials for use in H2S-containing environments in oil and gas production — انتخاب مواد مقاوم در برابر ترکخوردگی در محیطهای ترش
- AkzoNobel — ISO 12944 guide (2018 edition changes) — خلاصهٔ سازنده از دستههای محیط و بازههای دوام ISO 12944-1
- NACE IMPACT Study — Economic Impact — برآورد هزینهٔ جهانی خوردگی و پتانسیل صرفهجویی
- ISO 4628-3:2024 — Assessment of degree of rusting — ارزیابی درجهٔ زنگزدگی سطوح رنگشده