روشهای کنترل خوردگی در صنایع نفت، گاز و پتروشیمی
در صنایع نفت، گاز و پتروشیمی، خوردگی از درون و بیرون تجهیزات را تهدید میکند و یک خرابی میتواند به نشت، آتشسوزی یا توقف طولانی برسد. این مقاله روشهای اصلی کنترل خوردگی را از انتخاب مواد تا حفاظت کاتدی و پایش مرور میکند.
چرا خوردگی در این صنایع پیچیدهتر است؟
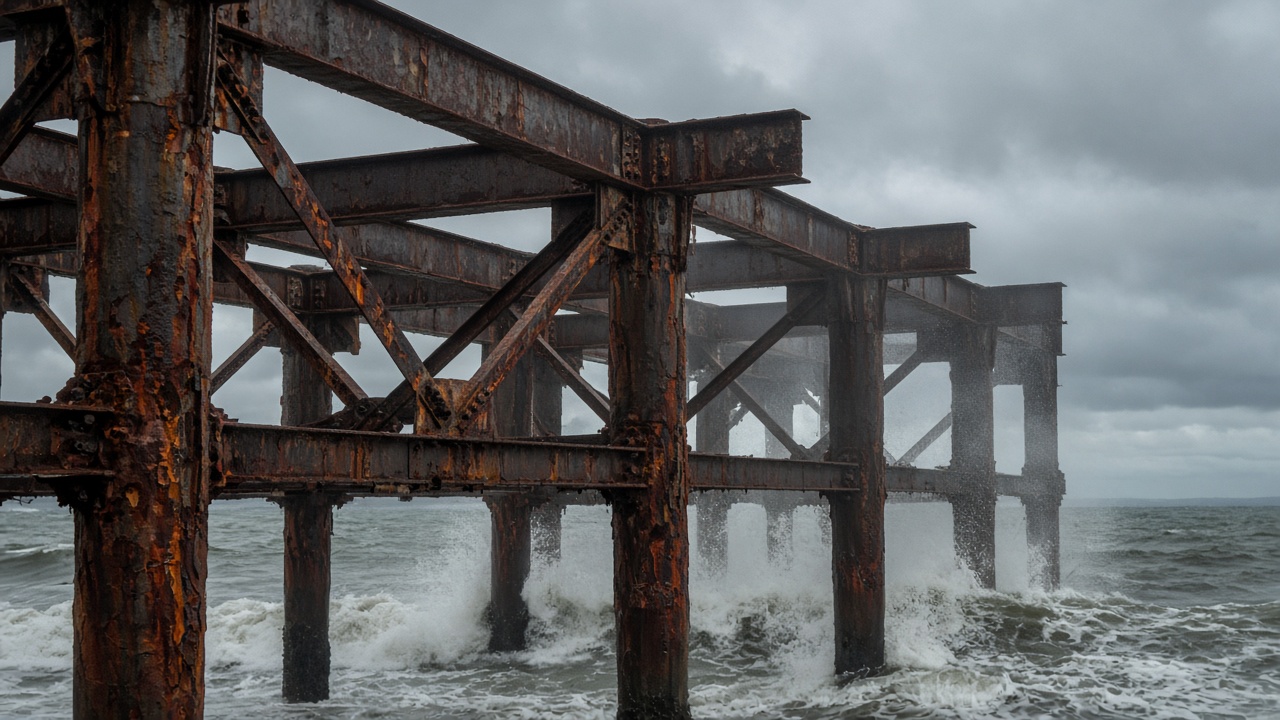
تجهیزات نفت و گاز با دو نوع تهدید همزمان روبهرو هستند. از بیرون، هوای شور، خاک مرطوب یا آب دریا به لولهها و سازهها حمله میکند. از درون، سیال فرایندی ممکن است آب، دیاکسید کربن، سولفید هیدروژن، کلرید و ذرات جامد داشته باشد. دما و فشار بالا هم سرعت بسیاری از این واکنشها را بیشتر میکند.
پیامد خرابی هم سنگینتر از بسیاری صنایع دیگر است. سوراخشدن یک خط لوله فقط هزینهٔ تعمیر ندارد؛ ممکن است به نشت مواد قابلاشتعال، آلودگی محیطزیست و توقف تولید یک مجتمع کامل منجر شود. به همین دلیل، کنترل خوردگی در این صنایع از مرحلهٔ طراحی شروع میشود و تا پایان عمر تأسیسات ادامه پیدا میکند.
انتخاب مواد؛ اولین خط دفاع
استاندارد ISO 21457 چارچوب انتخاب مواد و کنترل خوردگی را برای سامانههای تولید نفت و گاز تعریف میکند؛ از تأسیسات سرچاهی و فرایندی تا خطوط لوله، چه در خشکی و چه در دریا. این استاندارد قطعات درون چاه را شامل نمیشود. نکتهٔ کلیدی در رویکرد آن این است که انتخاب مواد و روش کنترل خوردگی یک تصمیم مشترک است: میتوان از فولاد کربنی ارزانتر همراه با بازدارنده، پوشش یا حفاظت کاتدی استفاده کرد، یا از ابتدا آلیاژ مقاومتر و گرانتر را برگزید.
عوامل اصلی این تصمیم معمولاً اینها هستند:
- ترکیب سیال: مقدار آب، CO2، H2S، کلرید و اکسیژن
- دما و فشار کاری و تغییرات آن در طول عمر میدان
- عمر طراحی و امکان بازرسی و تعمیر در آینده
- پیامد خرابی برای ایمنی و محیطزیست
محیطهای ترش و خطر ترکخوردگی
وقتی سیال حاوی سولفید هیدروژن باشد، تهدید اصلی گاهی ترکهایی است که ممکن است بدون هشدار ظاهری به شکست برسند، حتی وقتی ضخامت دیواره تقریباً دستنخورده مانده است. مجموعهٔ استاندارد ISO 15156 که با نام NACE MR0175 هم شناخته میشود، اصول و الزامات انتخاب و تأیید مواد فلزی را برای کار در این محیطها تعیین میکند. بخش اول آن اصول کلی را بیان میکند و انواع آسیب را پوشش میدهد، از جمله ترکخوردگی تنشی سولفیدی (SSC)، ترکخوردگی تنشی (SCC) و ترکخوردگی ناشی از هیدروژن (HIC).
پیام عملی برای واحدهای بهرهبرداری این است که در سرویس ترش، تعویض یک قطعه یا پیچ با قطعهای که «ظاهراً مشابه» است میتواند خطرناک باشد. سختی، عملیات حرارتی و گرید ماده باید با الزامات این استاندارد سازگار باشد و مدارکش هنگام خرید درخواست شود.
حفاظت کاتدی خطوط لوله
برای لولههای مدفون یا غوطهور، پوشش بهتنهایی کافی نیست، چون هیچ پوششی در طول کیلومترها کاملاً بیعیب نمیماند. حفاظت کاتدی با برقراری جریان الکتریکی، سطح فولاد را به کاتد تبدیل میکند تا در محل عیبهای پوشش هم خوردگی متوقف یا بسیار کند شود. این جریان یا از آندهای فداشونده مثل روی، منیزیم یا آلومینیوم تأمین میشود، یا از یک منبع جریان خارجی همراه با آندهای کممصرف.
استاندارد ISO 15589-1 الزامات و توصیههای طراحی، نصب، راهاندازی، بهرهبرداری، بازرسی و نگهداری سامانههای حفاظت کاتدی را برای خطوط لولهٔ خشکی تعیین میکند. ویرایش سوم این استاندارد در سال ۲۰۲۶ منتشر شده است، پس اگر مشخصات فنی پروژهٔ شما به ویرایش قدیمی ارجاع میدهد، ارزش دارد تفاوتها بررسی شود.
رابطهٔ پوشش و حفاظت کاتدی رابطهٔ مکمل است. پوشش خوب، جریان مورد نیاز حفاظت کاتدی را بهشدت کم میکند و حفاظت کاتدی از نقاطی محافظت میکند که پوشش در آنها آسیب دیده است. پوششهای غنی از روی هم بر همین منطق کار میکنند: روی فعالتر از فولاد است و در محل خراش، خودش خورده میشود.
بازدارندهها و کنترل شیمیایی
برای خوردگی داخلی خطوط لوله و تجهیزات فرایندی، بازدارندههای خوردگی رایجاند. این مواد با تزریق پیوسته یا دورهای به سیال، لایهای روی سطح فلز میسازند یا شیمی محیط را تغییر میدهند تا سرعت خوردگی کم شود. موفقیت این روش به سه چیز وابسته است: انتخاب بازدارندهٔ سازگار با سیال، نرخ تزریق درست و پایش مداوم برای اطمینان از اینکه اثر مورد انتظار واقعاً حاصل میشود.
کنترل شیمیایی بدون اندازهگیری، حدس است. اگر سرعت خوردگی پایش نشود، ممکن است تزریق ماهها کمتر از نیاز باشد و کسی متوجه نشود.
پایش خوردگی با کوپن و ابزارهای دیگر
کوپنهای خوردگی سادهترین و پرکاربردترین ابزار پایشاند: قطعات فلزی وزنشدهای که برای مدت مشخصی در جریان سیال قرار میگیرند و پس از خارجکردن، از روی کاهش وزن و شکل حمله، سرعت و نوع خوردگی برآورد میشود. استاندارد AMPP SP0775 که ویرایش ۲۰۲۳ آن منتشر شده است، روش آمادهسازی، نصب، تحلیل و تفسیر کوپنهای خوردگی را در عملیات هیدروکربنی تشریح میکند.
کوپن میانگین خوردگی را در طول دورهٔ قرارگیری نشان میدهد و تغییرات کوتاهمدت را ثبت نمیکند. برای همین، در نقاط حساس آن را با روشهای دیگری مثل اندازهگیری ضخامت فراصوتی در نقاط ثابت یا پروبهای الکترونیکی ترکیب میکنند. نکتهٔ مهم، جای نصب است: کوپن باید در نقطهای باشد که شرایطش نمایندهٔ بدترین حالت یا حالت مورد نظر باشد، مثل پایین لوله که آب جمع میشود.
پوششهای بیرونی در تأسیسات فرایندی
در یک مجتمع پتروشیمی، سازهها، مخازن و لولهکشیهای روی زمین در معرض هوای صنعتیاند و گاهی بخارات اسیدی، پاشش مواد شیمیایی یا مه برجهای خنککن را هم تحمل میکنند. انتخاب سامانهٔ رنگ برای این تجهیزات معمولاً بر اساس ISO 12944 انجام میشود، با این تفاوت که «تنشهای خورندهٔ ویژه» مثل پاشش شیمیایی و دمای بالا باید جداگانه بررسی شوند.
چند نقطه بیشترین مشکل را دارند:
- محل تکیهگاه لولهها که آب و رسوب در آن جمع میشود
- زیر عایق حرارتی، جایی که رطوبت به دام میافتد و از بیرون دیده نمیشود
- اتصالات فلنجی و پیچها
- جوشهای میدانی که پس از نصب ترمیم پوشش شدهاند
مدیریت یکپارچهٔ خوردگی
هیچکدام از این روشها جدا از هم نتیجهٔ کامل نمیدهند. گزارش IMPACT انجمن NACE پیشنهاد میکند کنترل خوردگی در قالب یک سامانهٔ مدیریت خوردگی (CMS) در سامانهٔ مدیریتی سازمان ادغام شود؛ یعنی تصمیمهای خوردگی هم مثل تصمیمهای ایمنی و تولید، صاحب مسئولیت، هدف و بازبینی داشته باشند. همین گزارش برآورد میکند که با بهکارگیری روشهای موجود کنترل خوردگی، ۱۵ تا ۳۵ درصد هزینهٔ جهانی خوردگی قابل صرفهجویی است.
برای یک واحد بهرهبرداری، این یعنی داشتن فهرست سازوکارهای آسیب برای هر سامانه، تعیین روش کنترل برای هر کدام، پایش منظم و بازنگری تصمیمها بر اساس داده. وقتی شرایط فرایند عوض میشود، مثلاً آب همراه نفت بیشتر میشود یا خوراک ترشتر میشود، برنامهٔ کنترل خوردگی هم باید بازبینی شود.
چند پرسش ساده کمک میکند ببینید برنامهٔ فعلی واحدتان کجا ضعف دارد:
- برای هر خط اصلی، سازوکار غالب آسیب مشخص و مکتوب است؟
- نتایج کوپنها و اندازهگیریهای ضخامت در یک جا ثبت و روندشان بررسی میشود؟
- آخرین بار کی پتانسیل حفاظت کاتدی خطوط مدفون اندازهگیری شده است؟
- قطعات یدکی سرویس ترش مدارک انطباق با ISO 15156 دارند؟
- تغییرات فرایند به اطلاع مسئول خوردگی میرسد؟
اگر پاسخ چند مورد منفی است، نقطهٔ شروع بهبود همینجاست.
سوالات متداول
آیا پوشش لوله جای حفاظت کاتدی را میگیرد؟
در لولههای مدفون و غوطهور معمولاً نه. پوشش و حفاظت کاتدی مکمل هماند؛ پوشش بیشتر سطح را محافظت میکند و حفاظت کاتدی از نقاط آسیبدیدهٔ پوشش محافظت میکند.
استاندارد NACE MR0175 با ISO 15156 چه فرقی دارد؟
این دو در عمل یک مجموعهاند و با هم منتشر میشوند. هر دو الزامات انتخاب مواد فلزی برای کار در محیطهای حاوی H2S را در تولید نفت و گاز تعیین میکنند.
کوپن خوردگی هر چند وقت باید تعویض شود؟
مدت قرارگیری به سرعت خوردگی و هدف پایش بستگی دارد. روشهای آمادهسازی، نصب و تفسیر نتایج در AMPP SP0775 آمده است و دورهٔ دقیق باید در برنامهٔ پایش هر واحد تعیین شود.
آیا ISO 21457 برای تجهیزات درون چاه هم کاربرد دارد؟
خیر. دامنهٔ این استاندارد از سرچاه تا خطوط لوله است و قطعات درون چاه را شامل نمیشود.
خطرناکترین نقطه برای خوردگی بیرونی در تأسیسات فرایندی کجاست؟
نقاطی که رطوبت در آنها به دام میافتد و دیده نمیشود، مثل زیر عایق حرارتی و محل تکیهگاه لولهها، معمولاً بیشترین ریسک را دارند و باید در برنامهٔ بازرسی اولویت بگیرند.
منابع و مراجع
- ISO 21457:2010 — Materials selection and corrosion control for oil and gas production systems — دامنه و رویکرد انتخاب مواد از سرچاه تا خطوط لوله
- ISO 15156-1:2020 — Materials for use in H2S-containing environments — اصول انتخاب مواد در سرویس ترش و انواع ترکخوردگی
- ISO 15589-1:2026 — Cathodic protection of pipeline systems, Part 1: On-land pipelines — ویرایش سوم استاندارد حفاظت کاتدی خطوط لولهٔ خشکی
- AMPP SP0775-2023 — Corrosion coupons in hydrocarbon operations — معرفی دامنهٔ استاندارد کوپنهای خوردگی
- NACE IMPACT Study — Economic Impact — پیشنهاد سامانهٔ مدیریت خوردگی و پتانسیل صرفهجویی ۱۵ تا ۳۵ درصد
- ISO 12944-2:2017 — Classification of environments — دستههای محیط و تنشهای خورندهٔ ویژه